Hướng dẫn lắp đặt mối nối TS ASAHIAV đúng kỹ thuật – Quy trình chuẩn giúp mối nối bền chắc, kín khít và vận hành an toàn
29/07/2026Vì sao việc lắp đặt mối nối TS lại quyết định tuổi thọ của toàn bộ hệ thống đường ống?
Trong các hệ thống đường ống nhựa công nghiệp, chất lượng của mối nối luôn là yếu tố quyết định đến độ kín, độ bền cơ học và khả năng vận hành lâu dài của toàn bộ hệ thống. Dù sử dụng các loại ống và phụ kiện chất lượng cao, chỉ cần quy trình thi công không đúng kỹ thuật thì mối nối vẫn có thể bị rò rỉ, nứt gãy hoặc giảm tuổi thọ sau một thời gian vận hành.
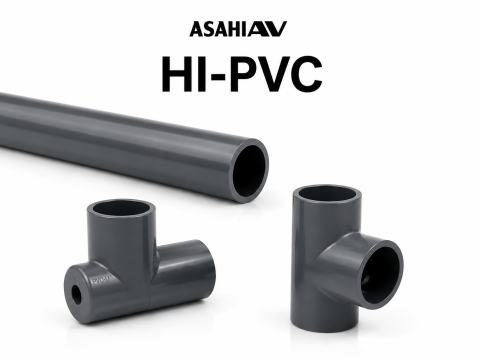
Đối với hệ thống ASAHIAV, phương pháp kết nối TS (Socket Joint) được sử dụng rộng rãi trên các dòng ống và phụ kiện uPVC, C-PVC và nhiều vật liệu nhựa kỹ thuật khác. Đây là phương pháp liên kết bằng dung môi (Solvent Cement) đã được tiêu chuẩn hóa và chứng minh hiệu quả trong hàng triệu hệ thống đường ống trên toàn thế giới.
Tuy nhiên, để mối nối TS đạt được độ kín tuyệt đối và cường độ cơ học theo đúng thiết kế, người thi công cần tuân thủ nghiêm ngặt từng bước trong quy trình lắp đặt. Những thao tác tưởng như đơn giản như cắt ống, vát mép, bôi keo hay chờ thời gian đóng rắn đều có ảnh hưởng trực tiếp đến chất lượng của mối nối.
Trong bài viết này, chúng ta sẽ cùng tìm hiểu toàn bộ quy trình lắp đặt mối nối TS theo hướng dẫn kỹ thuật của ASAHIAV, đồng thời giải thích cơ sở kỹ thuật phía sau từng bước để giúp kỹ sư, nhà thầu và đội ngũ thi công hiểu rõ không chỉ “làm như thế nào” mà còn “vì sao phải làm như vậy”.
1. Vì sao cần lắp đặt mối nối TS đúng kỹ thuật?
Nhiều người cho rằng việc dán keo và lắp ống nhựa chỉ là thao tác đơn giản. Tuy nhiên, trên thực tế, đa số các sự cố của hệ thống đường ống nhựa không xuất phát từ chất lượng sản phẩm mà đến từ quy trình lắp đặt không đúng kỹ thuật.
Một mối nối TS được thi công sai có thể dẫn đến:
- Rò rỉ lưu chất sau thời gian vận hành.
- Giảm khả năng chịu áp của hệ thống.
- Xuất hiện các vết nứt do ứng suất.
- Hư hỏng phụ kiện hoặc đầu ống.
- Phải tháo bỏ và thi công lại toàn bộ đoạn đường ống.
Đặc biệt đối với các hệ thống vận chuyển:
- hóa chất,
- nước siêu sạch,
- nước DI,
- nước RO,
- axit,
- kiềm,
- dung môi,
chi phí dừng hệ thống để sửa chữa thường lớn hơn rất nhiều so với chi phí thi công ban đầu.
Chính vì vậy, ASAHIAV đã xây dựng quy trình lắp đặt TS với các yêu cầu rất cụ thể nhằm đảm bảo rằng mỗi mối nối sau khi hoàn thành đều đạt được:
- độ kín tuyệt đối,
- cường độ cơ học cao,
- khả năng chịu áp thiết kế,
- tuổi thọ lâu dài,
- hạn chế tối đa nguy cơ rò rỉ.
Việc tuân thủ đầy đủ quy trình không chỉ giúp nâng cao chất lượng công trình mà còn giảm đáng kể chi phí bảo trì trong suốt vòng đời của hệ thống.
2. Mối nối TS của ASAHIAV là gì?
Mối nối TS (TS Socket Joint)
TS (Taper Socket hoặc TS Socket Joint) là phương pháp kết nối phổ biến nhất được sử dụng trên hệ thống đường ống nhựa của ASAHIAV.
Thay vì sử dụng ren hoặc hàn nhiệt, phương pháp này tạo liên kết bằng cách sử dụng keo dán dung môi chuyên dụng để làm mềm bề mặt nhựa, sau đó kết hợp đầu ống với phụ kiện socket nhằm tạo thành một khối liên kết đồng nhất.
Sau khi dung môi bay hơi hoàn toàn, phần nhựa của đầu ống và phụ kiện không còn là hai chi tiết riêng biệt mà trở thành một kết cấu liên tục có khả năng chịu áp và chịu lực rất cao.
Đây cũng là lý do vì sao mối nối TS được sử dụng rộng rãi trong các hệ thống:
- xử lý nước,
- hóa chất,
- bán dẫn,
- thực phẩm,
- dược phẩm,
- HVAC,
- công nghiệp điện tử.
Cơ chế hàn nguội bằng dung môi (Solvent Cement)
Nhiều người thường gọi đây là “keo dán ống nhựa”, tuy nhiên về bản chất, Solvent Cement không hoạt động như một loại keo thông thường.
Keo dán TS chứa các dung môi đặc biệt có khả năng:
- làm mềm bề mặt vật liệu,
- hòa tan lớp nhựa mỏng trên đầu ống,
- hòa tan lớp nhựa trong socket.
Khi đầu ống được đưa vào phụ kiện, hai lớp vật liệu đã được làm mềm sẽ hòa quyện với nhau.
Sau khi dung môi bay hơi:
- vật liệu cứng trở lại,
- hai bề mặt liên kết thành một khối đồng nhất,
- tạo nên mối nối có cường độ rất cao.
Do đó, đây được xem là quá trình hàn nguội bằng dung môi hơn là quá trình “dán” theo nghĩa thông thường.
Vì sao mối nối TS có độ kín rất cao?
Một trong những ưu điểm lớn nhất của công nghệ TS là khả năng tạo liên kết gần như đồng nhất giữa:
- đầu ống,
- phụ kiện.
Khác với các kiểu kết nối bằng ren hoặc gioăng, mối nối TS không tồn tại khe hở cơ học sau khi keo đóng rắn hoàn toàn.
Điều này giúp:
- tăng khả năng chịu áp,
- giảm nguy cơ rò rỉ,
- chống rung động tốt,
- hạn chế ăn mòn tại vị trí kết nối,
- kéo dài tuổi thọ của hệ thống.
Nếu được thi công đúng kỹ thuật theo hướng dẫn của ASAHIAV, tuổi thọ của mối nối có thể tương đương với tuổi thọ của chính đường ống.
3. Nguyên lý liên kết của mối nối TS
Để hiểu vì sao quy trình lắp đặt TS yêu cầu nhiều bước như cắt ống, vát mép, bôi keo đúng lượng và chờ thời gian đóng rắn, trước hết cần hiểu nguyên lý hình thành của mối nối.
Hiện tượng trương nở của vật liệu PVC
Khi tiếp xúc với dung môi trong keo TS, lớp bề mặt của vật liệu PVC sẽ bắt đầu hấp thụ dung môi và chuyển sang trạng thái mềm hơn.
Quá trình này không làm nóng vật liệu như phương pháp hàn nhiệt mà diễn ra hoàn toàn ở nhiệt độ môi trường.
Lớp nhựa mềm có khả năng:
- biến dạng nhẹ,
- hòa quyện với lớp nhựa đối diện,
- tạo điều kiện cho sự khuếch tán giữa hai bề mặt.
Đây là cơ sở để hình thành liên kết bền vững sau khi dung môi bay hơi.
Dung môi làm mềm bề mặt như thế nào?
Dung môi trong Solvent Cement không chỉ đóng vai trò kết dính mà còn là tác nhân làm mềm vật liệu.
Khi được bôi lên đầu ống và socket:
- lớp ngoài cùng của nhựa bắt đầu hòa tan,
- bề mặt chuyển sang trạng thái bán lỏng,
- các chuỗi polymer trở nên linh động hơn.
Trong khoảng thời gian rất ngắn này, đầu ống phải được lắp ngay vào socket để hai bề mặt hòa quyện với nhau.
Nếu để quá lâu trước khi lắp ráp, dung môi sẽ bay hơi và hiệu quả liên kết giảm đáng kể.
Quá trình khuếch tán và liên kết phân tử
Sau khi đầu ống được đưa vào socket, các chuỗi polymer của hai bề mặt bắt đầu khuếch tán qua lại.
Trong giai đoạn này:
- dung môi tiếp tục bay hơi,
- vật liệu dần cứng lại,
- các phân tử polymer đan xen với nhau.
Kết quả là đầu ống và phụ kiện không còn là hai chi tiết riêng biệt mà trở thành một khối vật liệu thống nhất.
Đây chính là lý do mối nối TS có độ bền cơ học rất cao khi được thi công đúng quy trình.
Vì sao phải duy trì khe hở khoảng 0,1 mm?
Theo hướng dẫn kỹ thuật của ASAHIAV, giữa đầu ống và socket luôn tồn tại một khe hở rất nhỏ, khoảng 0,1 mm.
Khoảng hở này có vai trò rất quan trọng:
- tạo không gian chứa lớp dung môi,
- giúp dung môi phân bố đều quanh chu vi,
- tạo điều kiện cho vật liệu trương nở,
- đảm bảo sự khuếch tán polymer diễn ra đồng đều.
Nếu khe hở quá nhỏ:
- dung môi khó phân bố,
- dễ bị gạt hết khi lắp.
Nếu khe hở quá lớn:
- lớp keo quá dày,
- cường độ liên kết giảm,
- tăng nguy cơ nứt do co ngót sau khi đóng rắn.
Chính vì vậy, toàn bộ kích thước của đầu ống và phụ kiện TS của ASAHIAV đều được chế tạo với dung sai rất nghiêm ngặt nhằm đảm bảo khe hở tối ưu cho quá trình liên kết.
4. Quy trình lắp đặt mối nối TS theo tiêu chuẩn ASAHIAV
Để mối nối TS đạt được độ kín và cường độ cơ học theo đúng thiết kế, ASAHIAV khuyến nghị người thi công thực hiện đầy đủ từng bước dưới đây. Mỗi thao tác đều có ý nghĩa kỹ thuật riêng và không nên bỏ qua hoặc thực hiện sai trình tự.
Bước 1. Cắt ống
Đầu tiên, cần cắt ống theo đúng chiều dài yêu cầu bằng các dụng cụ chuyên dụng như dao cắt ống nhựa hoặc máy cắt phù hợp.
Mặt cắt phải đảm bảo:
- Vuông góc với trục ống.
- Bề mặt phẳng.
- Không bị nứt.
- Không bị móp méo.
- Không xuất hiện ba via lớn.
Nếu mặt cắt bị nghiêng, đầu ống sẽ không tiếp xúc đồng đều với toàn bộ bề mặt socket, làm giảm diện tích liên kết và tăng nguy cơ rò rỉ sau này.
Sau khi cắt, nên loại bỏ hoàn toàn các mảnh vụn hoặc ba via còn bám trên đầu ống trước khi chuyển sang bước tiếp theo.
Bước 2. Vát mép
Đầu ngoài của ống cần được vát mép theo đúng góc khuyến nghị của ASAHIAV.
Việc vát mép mang lại nhiều lợi ích quan trọng:
- Giảm lực cản khi đưa ống vào socket.
- Hạn chế cạo mất lớp keo dán.
- Giúp keo phân bố đều hơn.
- Tránh hiện tượng dồn keo ở cuối socket.
Nếu đầu ống giữ nguyên góc vuông sắc cạnh, khi chèn vào phụ kiện rất dễ gạt sạch phần dung môi trên thành socket, khiến mối nối không đạt được cường độ thiết kế.
Đây là bước đơn giản nhưng có ảnh hưởng rất lớn đến chất lượng cuối cùng của mối nối.
Bước 3. Kiểm tra chiều sâu chèn ống
Trước khi bôi keo, cần thử lắp khô đầu ống vào socket để xác định chiều sâu lắp ghép.
Sau đó dùng bút đánh dấu lên đầu ống tại vị trí tương ứng với mép ngoài của phụ kiện.
Vạch đánh dấu này giúp người thi công:
- kiểm soát độ sâu khi lắp,
- tránh chèn thiếu,
- tránh chèn quá sâu,
- đảm bảo toàn bộ vùng kết dính được sử dụng đúng thiết kế.
Việc đánh dấu cũng giúp dễ dàng kiểm tra sau khi hoàn tất quá trình lắp đặt.
Bước 4. Làm sạch bề mặt
Trước khi sử dụng keo dán, cả hai bề mặt cần liên kết phải được vệ sinh sạch hoàn toàn.
Bao gồm:
- Bề mặt ngoài của đầu ống.
- Bề mặt trong của socket.
Các tạp chất cần loại bỏ gồm:
- bụi,
- dầu mỡ,
- hơi ẩm,
- nước,
- cặn bẩn,
- mạt nhựa sau khi cắt.
Có thể sử dụng khăn sạch hoặc dung dịch làm sạch chuyên dụng được nhà sản xuất khuyến nghị.
Một bề mặt sạch sẽ giúp dung môi tiếp xúc trực tiếp với vật liệu, từ đó nâng cao khả năng hòa tan và liên kết phân tử.
Bước 5. Bôi keo dán đúng lượng
Sau khi làm sạch, tiến hành bôi keo TS (Solvent Cement).
Keo cần được bôi:
- đều,
- liên tục,
- phủ kín toàn bộ vùng kết dính.
Thông thường:
- Thành trong của socket chỉ cần phủ một lớp mỏng.
- Thành ngoài của đầu ống được phủ lớp đầy đủ hơn.
Không nên:
- bôi quá ít,
- bôi không đều,
- bôi quá dày.
Sau khi bôi keo, cần tiến hành lắp ráp ngay trước khi dung môi bắt đầu bay hơi.
Bước 6. Chèn ống vào phụ kiện
Đầu ống cần được đưa thẳng vào socket theo đúng phương của đường ống.
Trong quá trình chèn:
- Đẩy liên tục.
- Không dừng giữa chừng.
- Chèn đến đúng vạch đánh dấu.
Sau khi đưa đến vị trí cuối cùng, giữ cố định mối nối trong vài giây để tránh hiện tượng bật ngược do tính đàn hồi của vật liệu.
Việc giữ cố định giúp dung môi bắt đầu khuếch tán đều giữa hai bề mặt trước khi quá trình đóng rắn diễn ra.
Bước 7. Xử lý lượng keo dư
Sau khi ghép nối, một lượng nhỏ keo sẽ tràn ra quanh mép socket.
Lượng keo này cần được lau sạch ngay bằng khăn mềm.
Việc loại bỏ keo dư giúp:
- tăng tính thẩm mỹ,
- tránh dung môi tiếp xúc lâu với bề mặt ngoài,
- hạn chế nguy cơ nứt ứng suất trong tương lai.
Không nên để lớp keo dày bám quanh mối nối sau khi hoàn thành.
Bước 8. Loại bỏ dung môi còn lại
Sau khi lau sạch keo dư, cần để mối nối ở trạng thái ổn định nhằm tạo điều kiện cho phần dung môi còn lại bay hơi tự nhiên.
Trong giai đoạn này:
- Không được xoay đầu ống.
- Không được tác động lực lên mối nối.
- Không được thử áp lực ngay.
Thời gian đóng rắn sẽ phụ thuộc vào:
- nhiệt độ môi trường,
- độ ẩm,
- kích thước ống,
- loại keo sử dụng.
Theo khuyến nghị của ASAHIAV, chỉ nên tiến hành thử kín sau khi keo đã đóng rắn hoàn toàn.
5. Giải thích kỹ thuật phía sau từng bước lắp đặt
Một trong những điểm khác biệt của tài liệu hướng dẫn ASAHIAV là không chỉ mô tả các bước thi công mà còn giải thích nguyên nhân kỹ thuật phía sau từng thao tác. Điều này giúp người thi công hiểu rõ bản chất của mối nối thay vì chỉ thực hiện theo quy trình.
Tại sao phải vát mép?
Khi đầu ống được đưa vào socket, phần mép vát sẽ tạo thành một góc dẫn hướng giúp đầu ống đi vào nhẹ nhàng.
Nhờ đó:
- giảm lực ma sát,
- giảm hiện tượng cạo lớp keo,
- giữ lại nhiều dung môi hơn trên bề mặt kết dính.
Nếu không vát mép, cạnh sắc của đầu ống sẽ hoạt động giống như một lưỡi dao, gạt gần hết lớp keo trên thành socket.
Kết quả là:
- diện tích hòa tan vật liệu giảm,
- liên kết polymer không đồng đều,
- độ bền của mối nối giảm đáng kể.
Tại sao không được xoay sau khi chèn?
Một sai lầm khá phổ biến là xoay nhẹ đầu ống sau khi đã đưa vào socket với suy nghĩ giúp keo phân bố đều hơn.
Thực tế, hành động này có thể:
- phá vỡ lớp vật liệu đang hòa tan,
- làm xáo trộn quá trình khuếch tán polymer,
- tạo vùng liên kết không đồng nhất.
Do đó, ASAHIAV khuyến nghị chỉ đưa ống vào theo phương thẳng và giữ nguyên vị trí cho đến khi mối nối ổn định.
Tại sao phải chờ đủ thời gian?
Sau khi lắp ráp, quá trình liên kết vẫn chưa hoàn tất ngay lập tức.
Trong thời gian chờ:
- dung môi tiếp tục hòa tan vật liệu,
- các chuỗi polymer khuếch tán,
- dung môi bay hơi,
- vật liệu đông cứng trở lại.
Nếu thử áp quá sớm:
- mối nối chưa đạt cường độ thiết kế,
- rất dễ bị bong lớp liên kết,
- xuất hiện rò rỉ hoặc nứt sau này.
Thời gian chờ vì vậy là một phần không thể thiếu trong toàn bộ quy trình thi công.
Tại sao không nên dùng quá nhiều keo?
Nhiều người cho rằng bôi càng nhiều keo thì mối nối càng chắc.
Thực tế hoàn toàn ngược lại.
Lượng keo quá lớn có thể:
- tạo lớp dung môi quá dày,
- làm mềm vật liệu quá mức,
- gây co ngót không đồng đều sau khi bay hơi.
Điều này làm tăng nguy cơ:
- nứt ứng suất,
- biến dạng,
- giảm khả năng chịu áp của mối nối.
Một lớp keo mỏng, đều và phủ kín đúng vùng kết dính luôn mang lại hiệu quả tốt hơn so với việc sử dụng quá nhiều keo.
6. Những sai lầm thường gặp khi thi công mối nối TS
Trong thực tế, nhiều sự cố xảy ra không phải do chất lượng vật liệu mà do các lỗi thi công tưởng chừng rất nhỏ.
Một số sai lầm phổ biến gồm:
- Không vát mép đầu ống trước khi lắp.
- Không vệ sinh sạch bề mặt kết dính.
- Đánh dấu sai hoặc không đánh dấu chiều sâu lắp ghép.
- Bôi quá nhiều hoặc quá ít keo dán.
- Để keo khô quá lâu mới tiến hành lắp ráp.
- Xoay đầu ống sau khi đã chèn vào socket.
- Thử áp lực trước khi keo đóng rắn hoàn toàn.
- Thi công trong điều kiện bề mặt còn ẩm hoặc dính nước.
- Sử dụng loại keo không phù hợp với vật liệu đường ống.
- Không tuân thủ đúng thời gian bảo dưỡng theo khuyến nghị của nhà sản xuất.
Những sai sót này có thể không gây ảnh hưởng ngay lập tức, nhưng sau một thời gian vận hành sẽ làm giảm đáng kể tuổi thọ của hệ thống, tăng nguy cơ rò rỉ và phát sinh chi phí sửa chữa ngoài kế hoạch.
7. Các lưu ý quan trọng để đảm bảo mối nối đạt độ bền tối đa
Sau khi hoàn tất quá trình lắp đặt, chất lượng của mối nối TS vẫn phụ thuộc rất lớn vào điều kiện thi công và cách xử lý sau khi dán keo. Theo khuyến nghị của ASAHIAV, người thi công cần đặc biệt lưu ý các điểm dưới đây để đảm bảo mối nối đạt được cường độ cơ học và độ kín tối ưu.
7.1. Thi công trong điều kiện môi trường phù hợp
Nhiệt độ môi trường có ảnh hưởng trực tiếp đến tốc độ bay hơi của dung môi và quá trình đóng rắn của keo.
- Nhiệt độ quá thấp: dung môi bay hơi chậm, thời gian đóng rắn kéo dài.
- Nhiệt độ quá cao: dung môi bay hơi quá nhanh, làm giảm khả năng hòa tan vật liệu.
ASAHIAV khuyến nghị thi công trong điều kiện nhiệt độ môi trường nằm trong phạm vi phù hợp với loại keo sử dụng theo hướng dẫn của nhà sản xuất.
7.2. Không thi công khi bề mặt còn ẩm
Nước hoặc hơi ẩm trên bề mặt kết dính sẽ ngăn cản dung môi tiếp xúc trực tiếp với vật liệu PVC.
Điều này có thể gây:
- liên kết không hoàn toàn,
- giảm cường độ mối nối,
- xuất hiện rò rỉ khi thử áp.
Trước khi bôi keo, cần đảm bảo cả đầu ống và socket hoàn toàn khô ráo.
7.3. Tránh rung động trong thời gian đóng rắn
Sau khi ghép nối, mối nối cần được giữ ở trạng thái ổn định.
Không nên:
- di chuyển đường ống,
- tạo rung động,
- treo tải trọng lên mối nối,
- tác động lực xoắn hoặc lực kéo.
Trong giai đoạn này, các chuỗi polymer vẫn đang tiếp tục khuếch tán và hình thành liên kết. Bất kỳ rung động nào cũng có thể làm giảm chất lượng của quá trình liên kết.
7.4. Không sử dụng nguồn nhiệt để làm khô nhanh
Một số công trường có thói quen dùng:
- đèn khò,
- máy sấy nhiệt,
- hơi nóng,
để rút ngắn thời gian chờ.
ASAHIAV không khuyến nghị phương pháp này vì nhiệt độ cao có thể:
- làm bay hơi dung môi quá nhanh,
- tạo ứng suất nhiệt trong vật liệu,
- gây nứt vi mô (Micro Crack),
- làm giảm tuổi thọ của mối nối.
Quá trình đóng rắn nên diễn ra tự nhiên theo đúng thời gian khuyến nghị.
7.5. Thực hiện thử kín đúng quy trình
Sau khi keo đã đóng rắn hoàn toàn, hệ thống cần được thử kín trước khi đưa vào vận hành.
ASAHIAV ưu tiên thử bằng nước (Hydrostatic Test) thay vì thử bằng khí nén.
Lý do:
- Nước gần như không nén được nên năng lượng tích trữ rất nhỏ.
- Khí nén tích trữ năng lượng lớn, nếu xảy ra sự cố có thể gây nguy hiểm cho người vận hành.
Trong quá trình thử kín cần:
- tăng áp từ từ,
- theo dõi toàn bộ các mối nối,
- kiểm tra hiện tượng rò rỉ,
- duy trì áp suất theo thời gian quy định.
7.6. Kiểm tra trực quan sau khi thử áp
Sau khi hoàn thành thử kín, cần kiểm tra lại toàn bộ hệ thống.
Đặc biệt chú ý:
- vùng quanh socket,
- mép mối nối,
- các vị trí vừa thi công,
- những đoạn đường ống chịu rung động hoặc thay đổi nhiệt độ lớn.
Việc kiểm tra ngay sau khi thử áp giúp phát hiện sớm các sai sót thi công trước khi hệ thống đi vào vận hành chính thức.
8. Vì sao nên tuân thủ quy trình lắp đặt của ASAHIAV?
Nhiều người cho rằng chỉ cần “dán keo và cắm ống” là đủ. Tuy nhiên, quy trình của ASAHIAV được xây dựng dựa trên:
- đặc tính của vật liệu PVC,
- cơ chế hòa tan bằng dung môi,
- quá trình khuếch tán polymer,
- các thử nghiệm chịu áp và độ bền lâu dài.
Việc tuân thủ đúng quy trình mang lại nhiều lợi ích quan trọng.
Đảm bảo độ kín tuyệt đối
Mối nối được hình thành từ chính vật liệu của ống và phụ kiện nên khả năng rò rỉ rất thấp khi thi công đúng kỹ thuật.
Đạt cường độ cơ học theo thiết kế
Liên kết polymer đồng nhất giúp mối nối có khả năng chịu áp và chịu lực tương đương với phần ống nguyên bản.
Kéo dài tuổi thọ hệ thống
Việc hạn chế ứng suất, tránh bong keo và giảm nguy cơ nứt vi mô sẽ giúp hệ thống hoạt động ổn định trong nhiều năm.
Giảm chi phí bảo trì
Một mối nối đạt chuẩn ngay từ đầu sẽ:
- giảm nguy cơ sửa chữa,
- giảm thời gian dừng hệ thống,
- giảm chi phí thay thế phụ kiện,
- giảm nhân công bảo trì.
Đảm bảo an toàn cho hệ thống công nghiệp
Đối với các hệ thống xử lý nước, hóa chất, bán dẫn, thực phẩm và dược phẩm, việc rò rỉ lưu chất có thể gây ảnh hưởng rất lớn đến chất lượng sản phẩm và an toàn vận hành.
Tuân thủ quy trình của ASAHIAV giúp giảm thiểu tối đa các rủi ro này.
9. Kết luận
Mối nối TS là phương pháp kết nối được sử dụng rộng rãi trong các hệ thống đường ống nhựa công nghiệp nhờ khả năng tạo liên kết bền chắc, kín khít và có tuổi thọ cao. Tuy nhiên, chất lượng của mối nối không chỉ phụ thuộc vào vật liệu mà còn phụ thuộc rất lớn vào quy trình thi công thực tế.
Từ các bước cắt ống, vát mép, kiểm tra chiều sâu lắp ghép, làm sạch bề mặt, bôi keo đúng lượng, chèn ống đúng kỹ thuật cho đến thời gian chờ đóng rắn và thử kín hệ thống, mỗi công đoạn đều có cơ sở kỹ thuật rõ ràng và cần được thực hiện đúng theo hướng dẫn của ASAHIAV.
Việc hiểu rõ nguyên lý liên kết bằng dung môi sẽ giúp người thi công nhận thức được rằng mối nối TS không đơn thuần là “dán keo” mà là quá trình hòa tan – khuếch tán – tái liên kết phân tử giữa đầu ống và phụ kiện. Chính quá trình này tạo nên khả năng chịu áp và độ kín cao của hệ thống đường ống nhựa ASAHIAV.
Tuân thủ đầy đủ quy trình lắp đặt không chỉ giúp:
- tăng độ kín của mối nối,
- nâng cao khả năng chịu áp,
- kéo dài tuổi thọ của đường ống và phụ kiện,
- giảm thiểu sự cố rò rỉ,
- giảm chi phí bảo trì và sửa chữa,
- nâng cao độ an toàn cho toàn bộ hệ thống,
mà còn giúp đảm bảo hệ thống vận hành ổn định trong các ứng dụng xử lý nước, hóa chất, thực phẩm, dược phẩm, bán dẫn và nhiều ngành công nghiệp khác.
Đối với các dự án yêu cầu độ tin cậy cao, người sử dụng nên tham khảo đầy đủ tài liệu kỹ thuật chính thức của ASAHIAV và tuân thủ đúng quy trình thi công được nhà sản xuất khuyến nghị nhằm đạt được hiệu quả vận hành tối ưu trong suốt vòng đời của hệ thống.